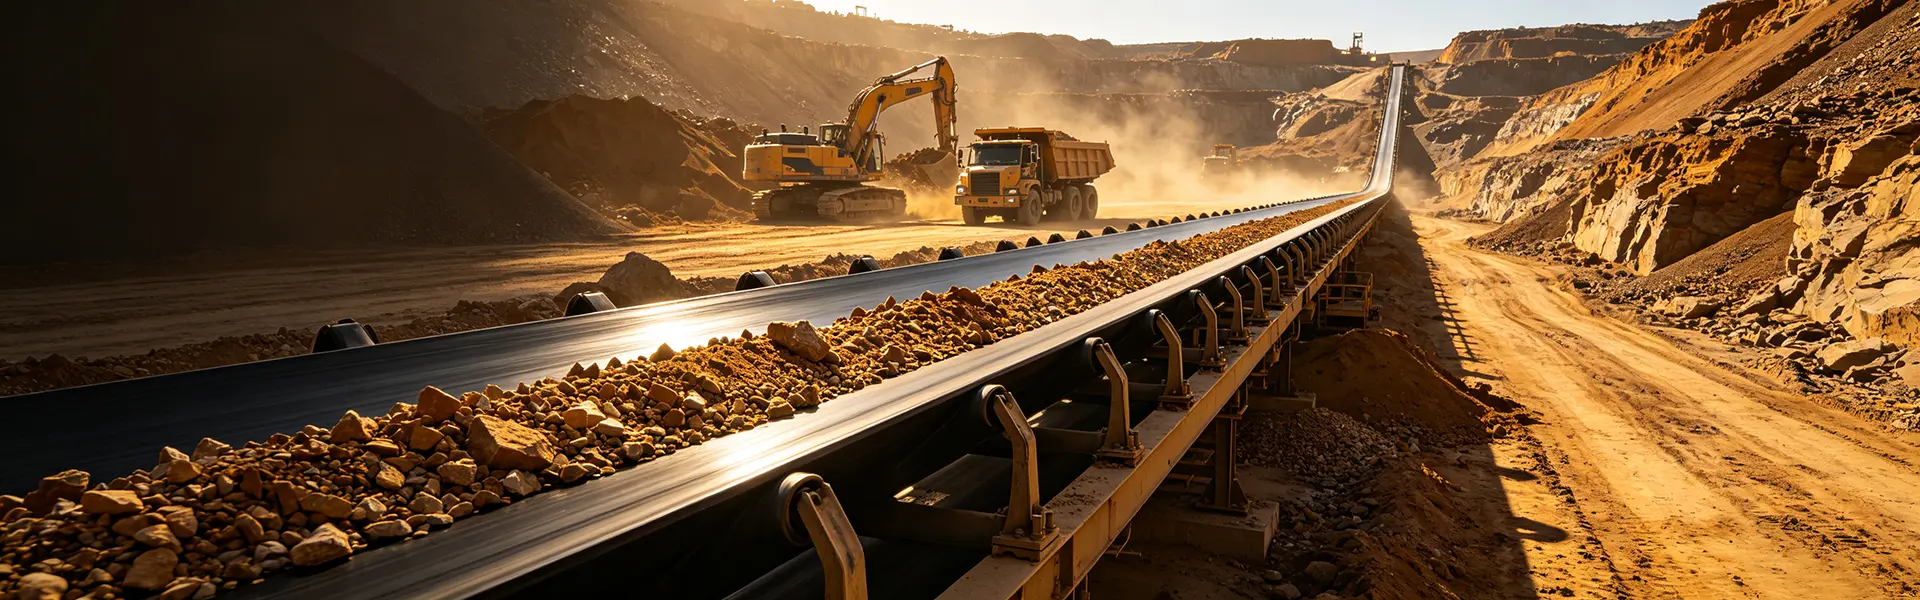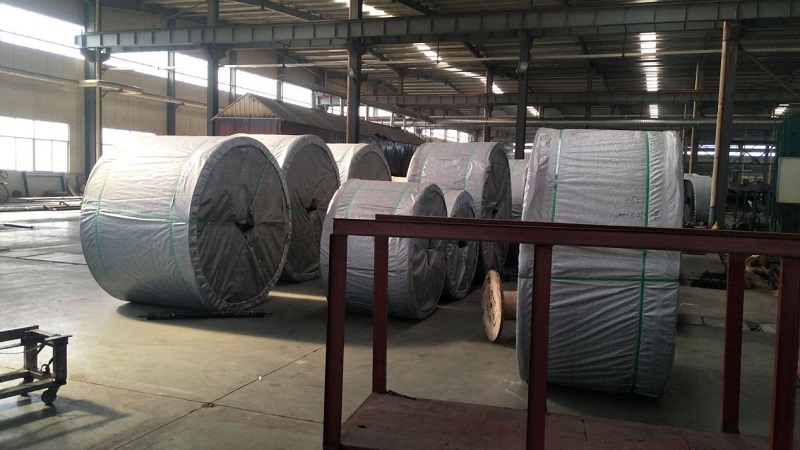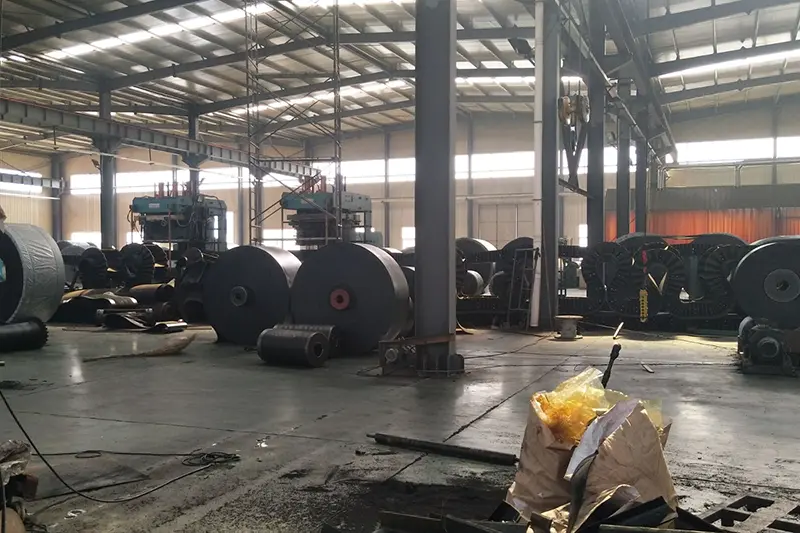
I. Шикізатты дайындау (арнайы рецептура)
Негізгі шикізаттың үш категориясы жұмыс жағдайларына сәйкес нақты пропорционалды:
Резеңке шикізаты
Негізгі резеңке (Natural Rubber/NR, SBR, EPDM, NBR) + Арматуралық агенттер (қара көміртекті, кремний диоксиді) + Вулканизация жүйесі (күкірт, үдеткіштер) + Функционалды қоспалар (антиоксиданттар, тозуға төзімді агенттер, жалынға қарсы заттар, пластификаторлар).
Қолданылуы бойынша ерекшеленеді: үстіңгі қаптаманың резеңкесі (тозуға және соққыға төзімділігі), астыңғы қаптаманың резеңкесі (төмен үйкеліс) және өзек/майсыз резеңке (арнайы қаңқаға жабыстыруға арналған).
Қаңқаның негізгі материалдары
Матаның өзегі: полиэстер (EP), нейлон (NN) немесе мақта кенеп; жоғары беріктік, көп қабатты жүк көтеру қабілетін қамтамасыз етеді.
Болат шнурдың өзегі: мырышталған болат баулар; ұзақ қашықтыққа, жоғары кернеулі тау-кен жұмыстарына арналған.
Байланыс агенттері
RFL батыру ерітіндісі (Resorcinol-Formaldehyde-Latex): Резеңке мен мата немесе болат сымдар арасындағы қабаттасуды болдырмайды.
II. Араластыру процесі (резеңке қоспаны дайындау; негізгі қасиеттерін анықтайды)
Шикізат өлшенеді және жабық ішкі араластырғышқа беріледі; араластыру жоғары температурада (120–160°C) және жоғары қысымда 10–15 минут ішінде көміртегі қарасы мен қоспалардың негізгі резеңкеде толық дисперсті болуын қамтамасыз ету үшін жүреді, агломерацияны немесе мерзімінен бұрын вулканизацияны (күйдіруді) болдырмайды.
Қоспа ішкі кернеулерді жеңілдету үшін одан әрі араластыру және салқындату үшін ашық диірменге жіберіледі.
Қаптау машинасы қоспаны бекітілген қалыңдықтағы парақтарға басады; олар салқындатылады және пластиканы тұрақтандыру үшін 4–24 сағат демалуға/жетілуіне рұқсат етіледі.
Үлгілер қаттылық, созылу және адгезия беріктігі бойынша сыналады; сапасыз партиялар қайта өңделеді, ал білікті парақтар болашақта пайдалану үшін санат бойынша сақталады.
III. Қашаны алдын ала өңдеу (байланыс беріктігін арттыру үшін маңызды)
1) Матаның кенепті алдын ала өңдеу
Кенеп тегістеледі және шаңнан тазартылады, содан кейін RFL суға арналған резервуарға батырылады және кептіріледі; бұл кенеп талшықтарының бетінде байланыстырушы пленканы құрайды, кейіннен қабаттасуды немесе бөлінуді болдырмайды. 2) Болат кабельді алдын ала өңдеу
Мырышпен қапталған болат кабельдер майсыздандыру және тотсыздандырудан өтеді, содан кейін негізгі резеңкемен еніп кететін адгезияны айтарлықтай күшейтетін өрескел фосфат қабатын жасау үшін фосфаттау; барлық кабельдер келесі қадамға дайындық кезінде біркелкі кернеумен түзетіледі.
IV. Каландрлау + Қалыптау (жасыл белдікті жасау үшін қабатты құрастыру)
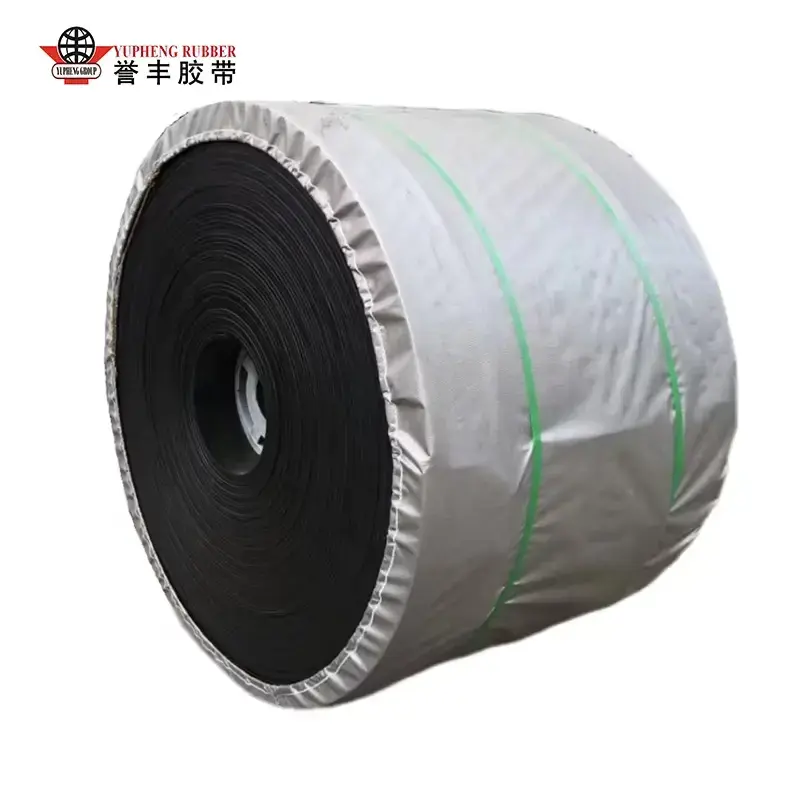
А нұсқасы: матадан жасалғанконвейер таспасықалыптастыру
Төрт орамды каландр арқылы резеңке жабын: Алдын ала өңделген кенеп бір немесе екі жақты резеңкеленген матаны алу үшін екі жағына біркелкі жағылған өзек резеңкесінің жұқа қабатымен тұрақты жылдамдықпен каландрлеу орамдарынан өтеді;
Көпқабатты құрастыру: Резеңкеленген мата қабаттары дизайнға сәйкес (мысалы, 3, 4 немесе 5 қабат) тураланады және қабатталады, қабаттар арасында қысылған ауаны шығару үшін негізгі резеңкеден жасалған жұқа жабын қолданылады;
Төменгі және үстіңгі қаптаманың резеңке қабаттары қолданылады (жоғарғы қабат тозуға төзімді), ал жиектерді тығыздау үшін шеткі резеңке қолданылады;
Суық сығымдау орамдары ауа көпіршіктері мен әжімдерді жою үшін жинақты нығыздап, вулканизацияланбаған жасыл белдікті жасайды.
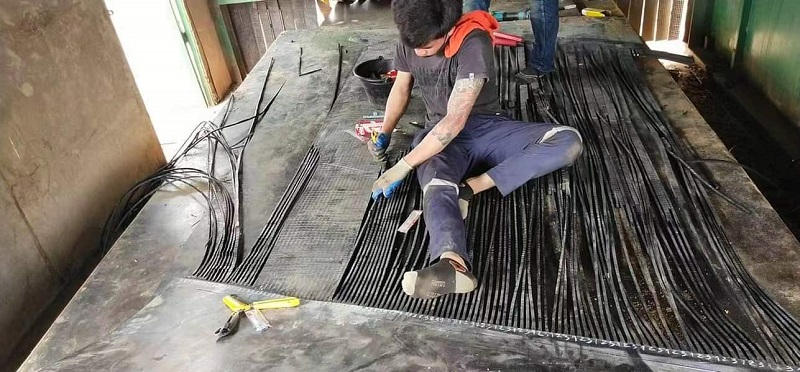
В нұсқасы: болат кабельді конвейер таспасын қалыптастыру (беріктілігі жоғары қолданба)
Бірнеше болат кабельдер жүктеменің біркелкі таралуын қамтамасыз ету үшін қалыптау үстелінде бірдей аралықта және тұрақты кернеуде орналастырылған;
Өзек резеңкесінің төменгі қабаты төселіп, кабельдер резеңкеге тегіс ендірілген және кабельдер арасындағы бос орындарды толтыру үшін аралық толтырғыш резеңке қабаты қолданылады;
Қалыңдатылған үстіңгі және астыңғы қаптаманың резеңке қабаттары мен бүйір жиегін тығыздайтын резеңке жағылады;
Вакуумды суық сығымдау жинақты нығайтады, кабельдер мен резеңке арасында ауа қалталарының немесе көпіршіктердің пайда болуына жол бермейді.
Арнайы туынды өнімдер
Бүйірлік қабырғалар, бекіткіштер және өрнектелген резеңке қаңылтырлар сырғуға қарсы немесе тік еңіске қарсы біріктірілген жартылай дайын өнімді шығару үшін қалыптау кезінде бір уақытта орнатылады.конвейерлік таспалар.
V. Вулканизация (өзекті емдеу процесі; тұрақты резеңке кросс-байланыс)
Вулканизация «жұмсақ шикі резеңке дайындаманы» беріктігі жоғары дайын өнімге айналдыратын маңызды қадам болып табылады. Жабдықтың екі негізгі түрі қолданылады:
Тегіс төсекті вулканизациялау прессі (Пахталық процесс; кіші және орташа ені немесе арнайы белдіктер үшін)
Таспа дайындамасы көп қабатты қыздырылған білікшелердің арасына қойылады. Процесс шарттары: температура 140–160°C, қысым 1,5–3 МПа және қалыңдығына байланысты вулканизация уақыты 15-тен 60 минутқа дейін. Жоғары температура мен қысымда резеңке молекулалары резеңке қабаттар мен арматуралық құрылымды біртұтас тұтас етіп біріктіріп, өзара байланысады.
Үздіксіз барабан вулканизаторы (ұзақ қашықтыққа стандартты жалпақ белдіктерді жаппай өндіру)
Болат белбеу үзіліссіз вулканизация үшін белдік дайындамасын қыздырылған, қысымды барабанның үстінен тұрақты жылдамдықпен үздіксіз тартады. Бұл әдіс біркелкі қалыңдығын және секциялық қосылыстардың болмауын қамтамасыз ететін ұзын конвейер ленталарына (ұзындығы километр) жарамды.
Вулканизациядан кейін белдеу термиялық кеңею мен қысқарудан туындаған крекинг немесе деформацияны болдырмау үшін баяу, бірте-бірте салқындату процесінен өтеді.
VI. Кейінгі өңдеу және өңдеу
Салқындату және орнату: Температураны толығымен төмендету және ішкі вулканизация кернеулерін жеңілдету үшін ауа немесе суды салқындату;
Жиектерді кесу: белдік енін стандарттау үшін екі жақтан артық жарқылды/қатты алып тастау;
Беттік өңдеу: тегістеу, жылтырату және таңбалау (басып шығару үлгісі, беріктік рейтингі, техникалық сипаттамалар және өндіру күні);
Арнайы өңдеу: перфорациялау, белгілі бір ұзындықтарға кесу және қажет болған жағдайда дайын қосылыстарды ыстықтай қосу.
-